
Как устранить дефект волнистости кромки на кромкооблицовочном станке | M-shineTech
ВремяSep 18, 2026
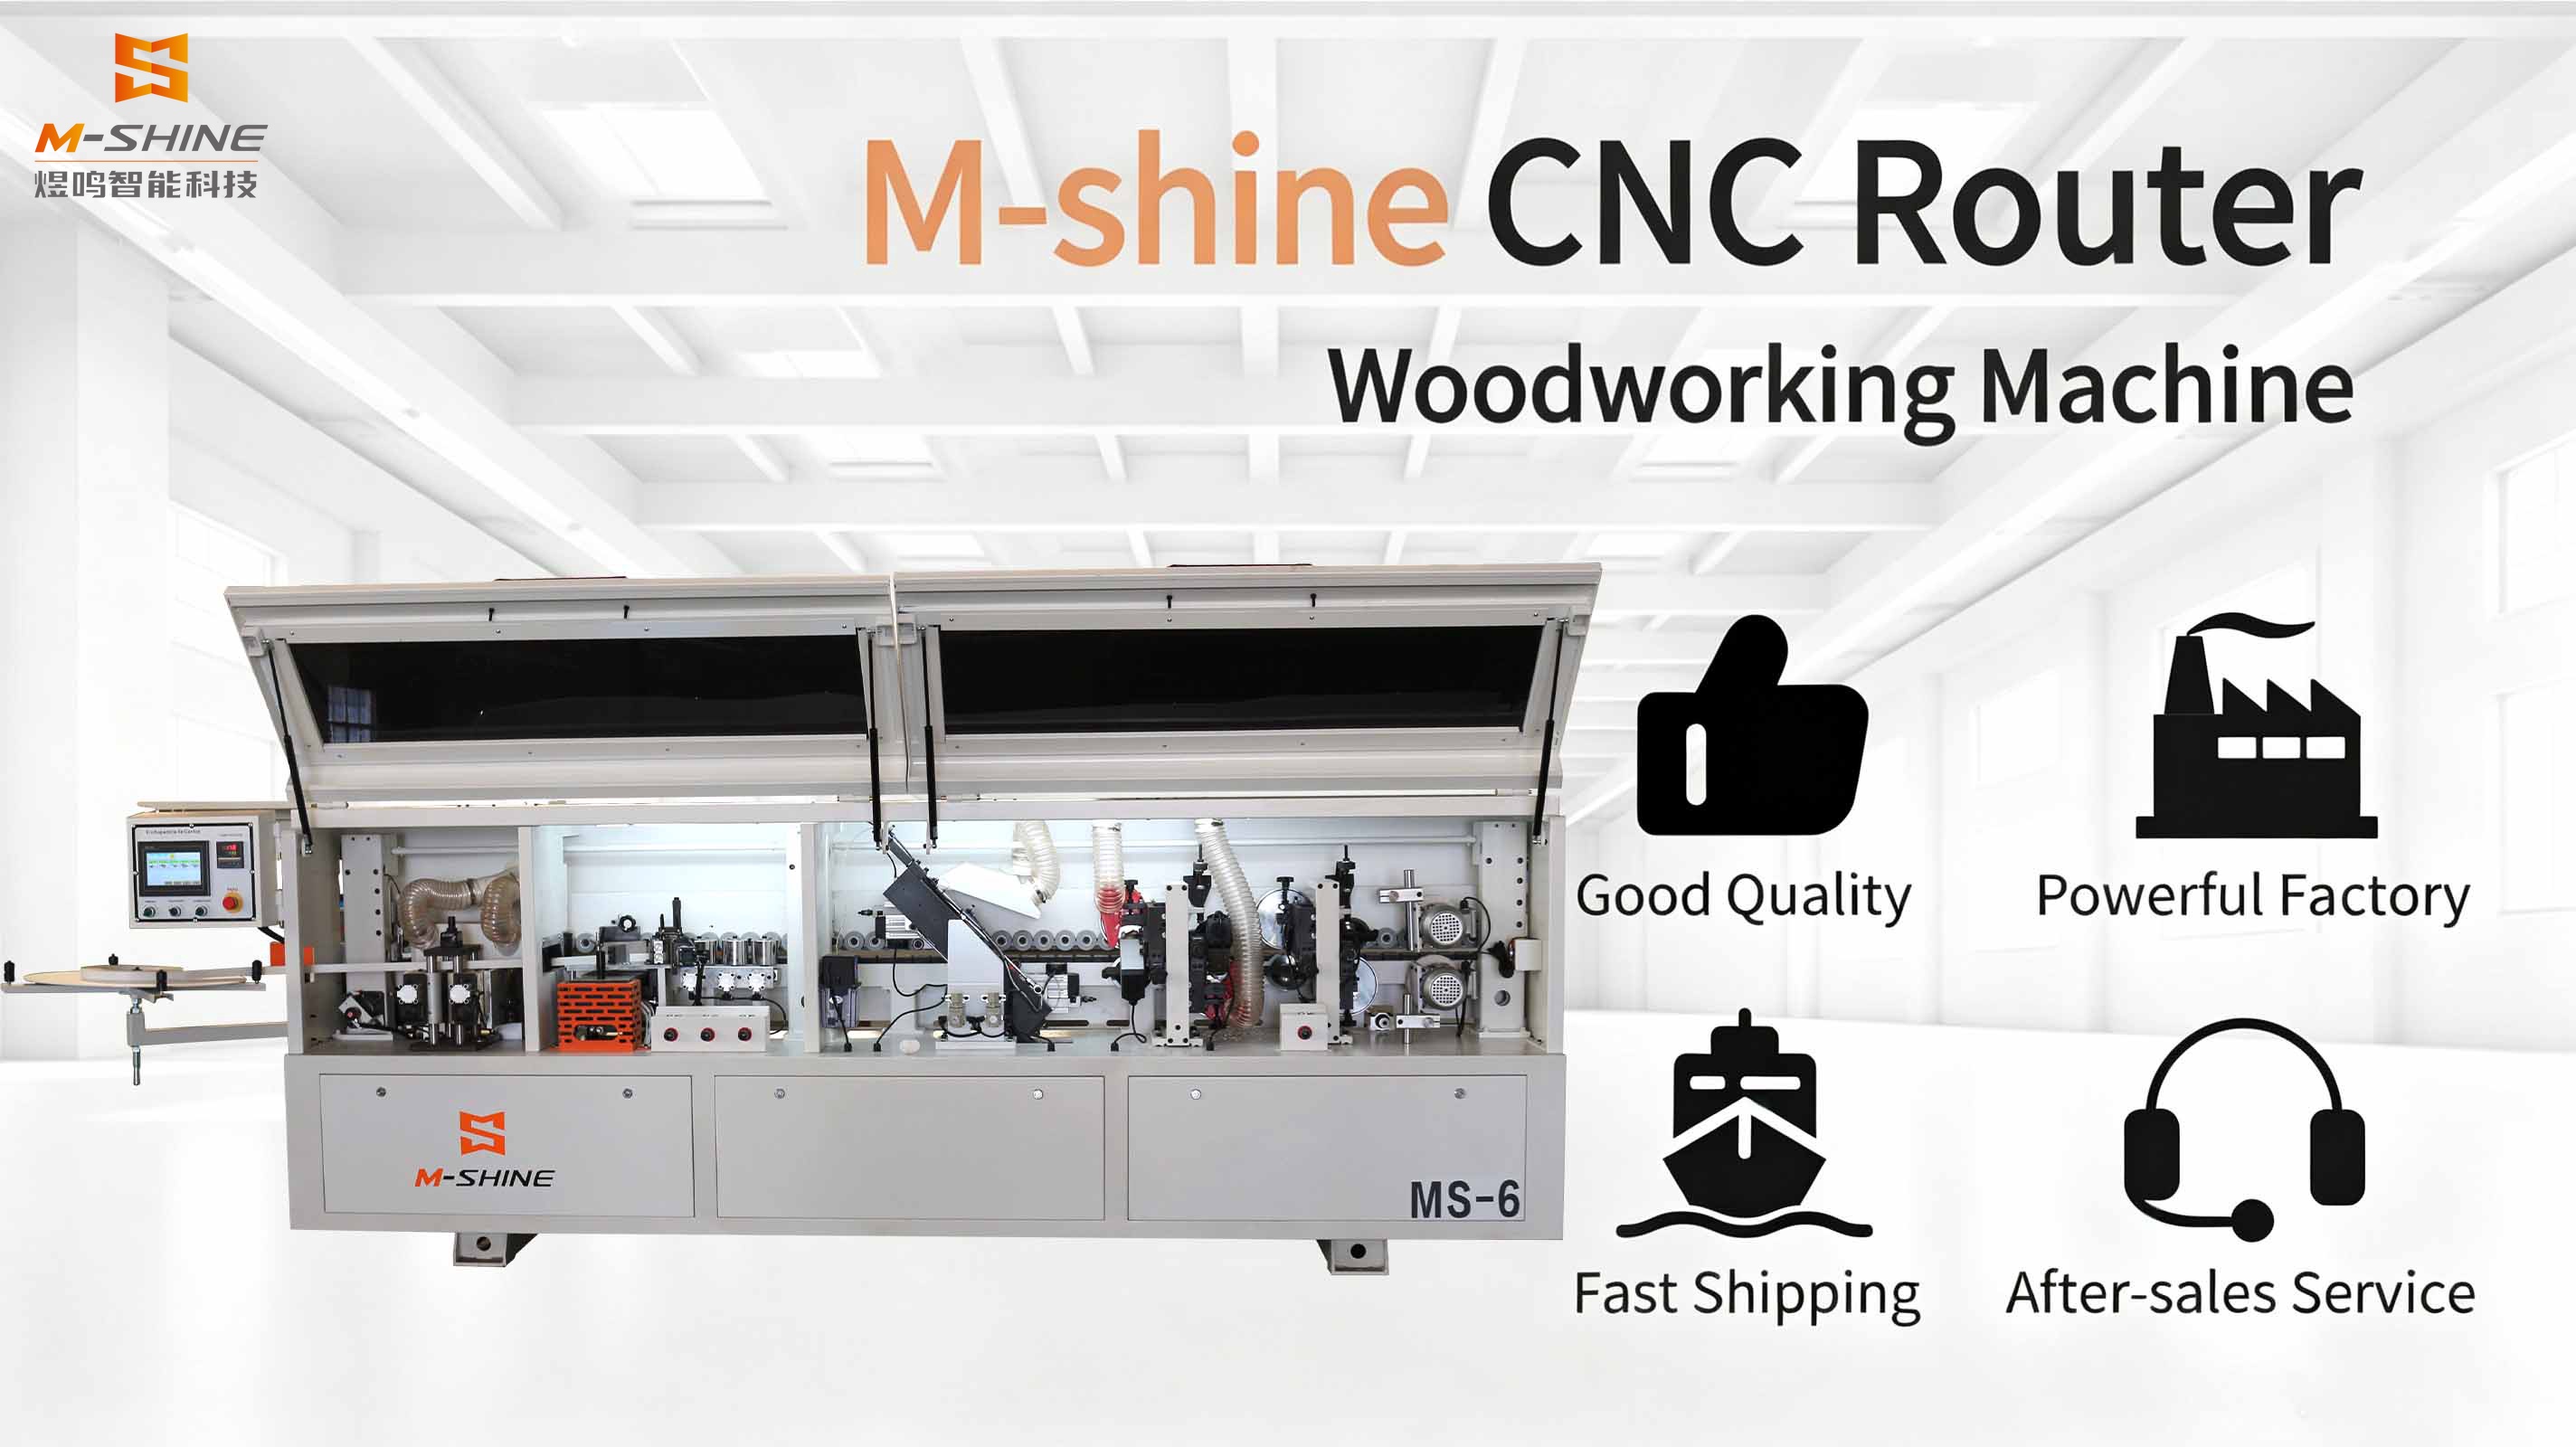
Высокоскоростная вращающаяся фреза чистового торцевания кромкооблицовочного станка естественным образом оставляет круговые следы зубьев ножа. Обычно последующий скребковый узел удаляет эти следы. При неполном скоблении появляются заметные волны. Кроме того, нестабильная подача плиты, неисправные прижимные ролики, изношенный режущий инструмент и некачественная кромочная лента также могут вызывать волнистость. Автоматический кромкооблицовочный станок и кромкооблицовочный станок PUR M-shineTech оснащены жесткими станинами, которые значительно уменьшают вибрационную волнистость при крупносерийном массовом производстве.
1. Большинство волн возникает в системе торцевания и скобления
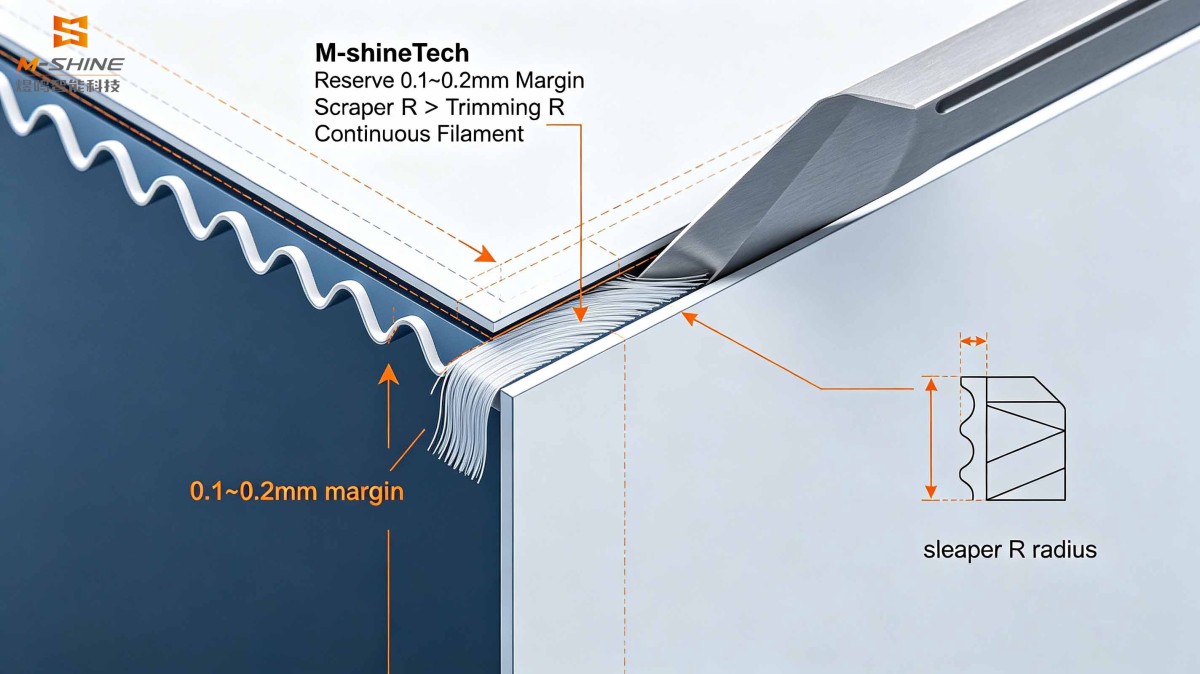
- После чистового торцевания не оставлен припуск, скребок не может нормально работатьПричина: При чистовом торцевании снимается слишком много материала, и на кромочной ленте не остается излишка материала для скребка. Следы зубьев ножа сохраняются и непосредственно образуют волны. ✅Решение: Оставляйте припуск 0.1~0.2mm на кромке кромочной ленты после чистового торцевания. При скоблении должна образовываться тонкая и гибкая непрерывная стружка. Хрупкая стружка, которая легко ломается, указывает на недостаточный оставленный припуск.
- Несоответствие радиусов фрезы чистового торцевания и скребкаПричина: Если радиус R фрезы чистового торцевания больше радиуса скребка, скребок не может полностью повторить дугу фаски, оставляя остаточные следы ножа на криволинейной поверхности. ✅Решение: Отрегулируйте шкалу радиуса скребка. Радиус R скребка должен быть немного больше радиуса фрезы чистового торцевания, чтобы обеспечить полную обработку всей поверхности фаски.
- Недостаточное давление плавающего скребка, ослабленное копирное колесо, чрезмерный люфт подшипникаПричина: Низкое давление пружины скребкового узла, биение копирного колеса и изношенные подшипники приводят к скачкообразному движению скребка, вызывая периодическую волнистость. ✅Решение: Увеличьте давление пружины скребкового узла; проверьте и замените подшипники с чрезмерным люфтом; закрепите держатель инструмента для устранения вибрации.
- Затупившийся или выщербленный режущий инструмент, ослабленное крепление инструментаПричина: Изношенные или выщербленные ножи чистового торцевания / скобления либо недостаточно закрепленные хвостовики инструмента вызывают вибрацию шпинделя при высокоскоростной резке и создают волны. ✅Решение: Заточите или замените режущий инструмент; надежно зафиксируйте посадочное место инструмента и проверьте радиальное биение шпинделя.
2. Проблемы подачи плиты, прижимных роликов и конвейерной системы кромкооблицовочного станка
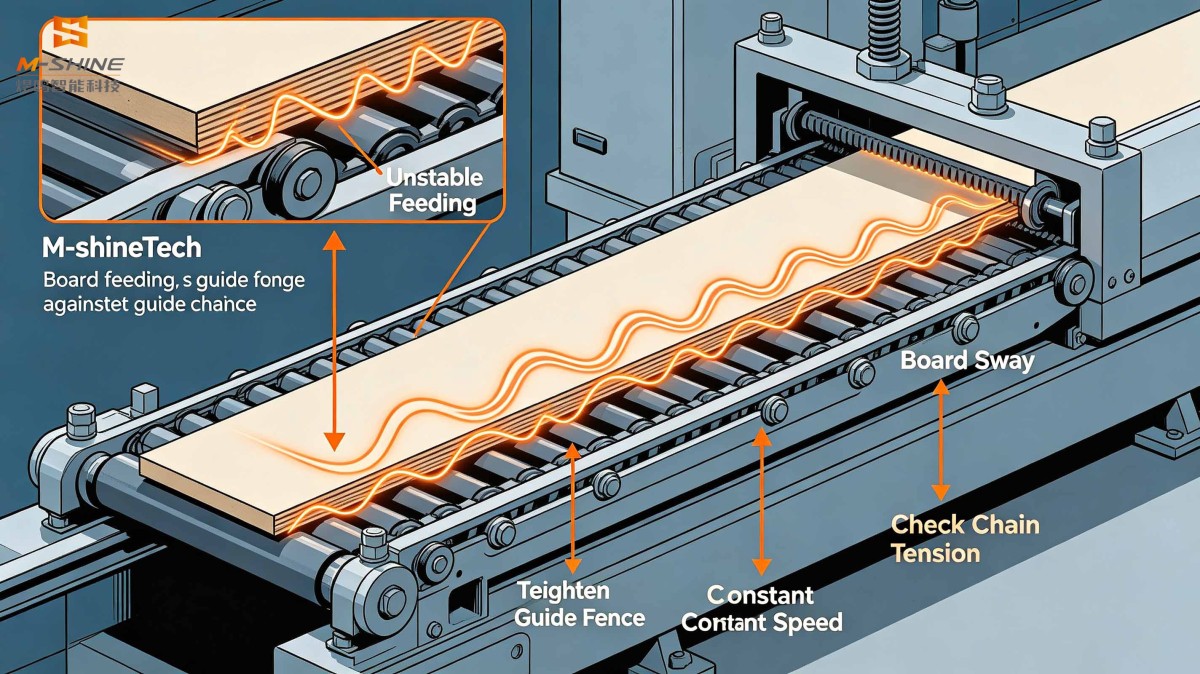
- Нестабильная скорость подачи и колебания плитыПричина: Ослабленная направляющая подачи, проскальзывающая конвейерная цепь и неплотное прилегание плит к направляющей. Во время транспортировки плита слегка смещается влево и вправо, что создает волны на кромочной ленте. ✅Решение: Затяните направляющую подачи, чтобы плиты плотно прилегали к направляющей; проверьте натяжение цепи; поддерживайте постоянную скорость подачи плит одной партии и избегайте колебаний скорости.
- Прижимные ролики с остатками клея, износом или неравномерным давлениемПричина: Затвердевшие комки термоклея на поверхности роликов, неравномерность резины вследствие старения. Колебания давления приподнимают кромочную ленту частицами клея и образуют волны. ✅Решение: Очищайте прижимные ролики от остатков клея каждую смену; заменяйте сильно изношенные ролики; обеспечьте сбалансированное давление всех прижимных роликов и избегайте чрезмерного давления в одной точке.
3. Факторы, связанные с кромочной лентой кромкооблицовочного станка
- Кромочная лента с большим допуском по толщине или из мягкого материала склонна деформироваться и образовывать волны при прохождении через прижимные ролики и узлы торцевания.
- Чрезмерное натяжение или термическая усадка кромочной ленты вызывает волнистость после ее приклеивания к плите. ✅Решение: Используйте кромочную ленту со стабильным допуском по толщине; уменьшите натяжение разматывающего узла; предварительно прогревайте кромочную ленту при работе в условиях низкой температуры в цехе.
4. Простая последовательность поиска неисправностей
- Пропустите тестовую плиту только через узел чистового торцевания, обходя скребковый узел, чтобы проверить наличие волн:
- Если волны появляются: Волны создаются фрезой чистового торцевания → Сосредоточьтесь на регулировке припуска на скобление, соответствии радиусов и давления скребка.
- После чистового торцевания волн нет, но они появляются после скобления: Скачкообразное движение скребка, чрезмерное давление или выщербленное лезвие скребка.
- Пункты проверки: Проверьте, не бьет ли копирное колесо, нет ли остатков клея на прижимных роликах и насколько острый режущий инструмент.
- Проверка: Оставьте припуск 0.1–0.2mm при чистовом торцевании; радиус R скребка должен быть немного больше радиуса R фрезы чистового торцевания, чтобы образовывалась тонкая и непрерывная стружка.
5. Часто задаваемые вопросы
- Для станков с черновым и чистовым торцеванием: Черновое торцевание снимает основную часть припуска, а чистовое торцевание выполняет только точную финишную обработку. Избегайте большой разовой нагрузки резания на фрезу чистового торцевания, поскольку это легко вызывает вибрацию и волны. Автоматический кромкооблицовочный станок M-shineTech стандартно оснащается двухузловой конструкцией торцевания для повышенной стабильности при высокоскоростной работе.
- Для глянцевых дверных панелей: После скобления требуется полировка. Загрязненные полировальные круги усиливают визуальный эффект волн. Не забывайте регулярно очищать тканевые полировальные круги.
- Резонанс: Ослабленная станина станка или держатель инструмента могут вызывать периодические волновые узоры при высокоскоростном вращении. Затяните винты держателя инструмента. Для кромкооблицовочного станка PUR, жесткость станины особенно важна при высокотемпературной обработке PUR для уменьшения волнистости, вызванной резонансом.

Предыдущая страница:Уже первый
Следующая страница:Уже последний
Похожие посты
Онлайн-сообщение
JINAN M-SHINE